Blechstanzen für die industrielle Serienfertigung
PartsMake unterstützt Maschinenbauer und technische Einkäufer bei der wirtschaftlichen Beschaffung von Stanz- und Umformteilen. Wenn Ihre Projekte Stückzahlen erreichen, bei denen die Laserbearbeitung aufgrund von Taktzeiten oder Werkzeugkosten nicht mehr effizient ist, bietet das Blechstanzen die notwendige Skalierbarkeit für eine kosteneffiziente Produktion.
- Pressenkapazität
- 50–500 t
- Materialstärke
- 0,5–6,0 mm
- Bandbreite
- bis 600 mm
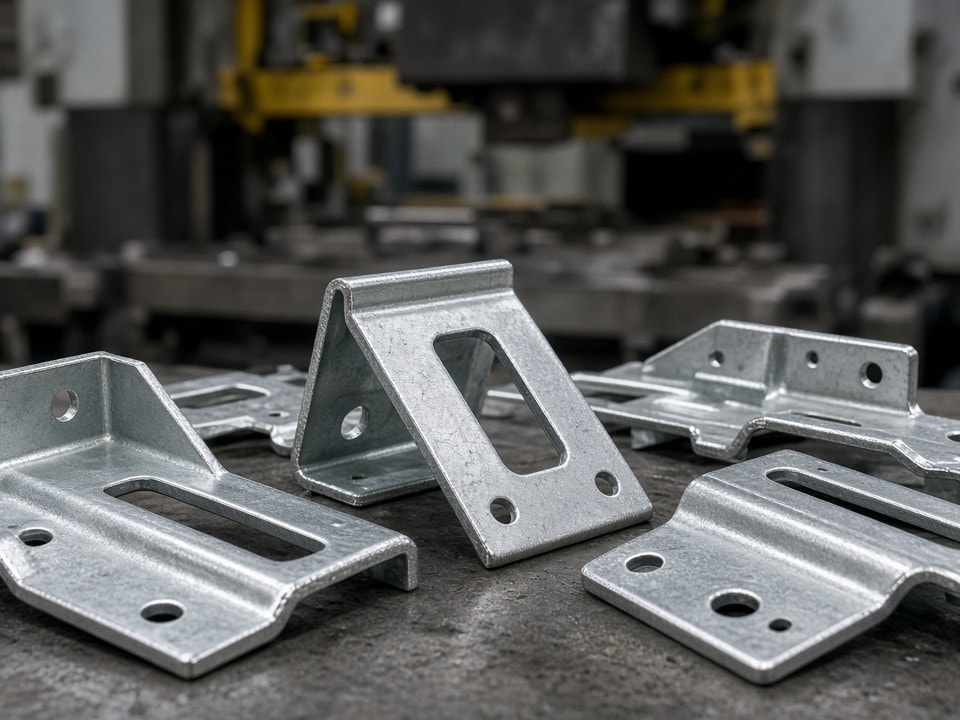
Wann lohnt sich das Stanzen gegenüber dem Laserschneiden?
Die Entscheidung zwischen Laserschneiden und Stanzen basiert primär auf dem Verhältnis von Werkzeugkosten zu Stückzahl sowie der Geometrie des Bauteils. Laserschneiden ist flexibel und erfordert bei Prototypen oder sehr kleinen Serien keine spezifischen Werkzeuge. Sobald jedoch die Stückzahlen steigen, führen die längeren Zykluszeiten pro Teil zu höheren Grenzkosten. Das Blechstanzen hingegen investiert initial in ein Werkzeug, reduziert aber die Zeit pro Bauteil auf wenige Sekunden.
Typische Wechselkriterien
-
Stückzahlen: Ab ca. 2.000 bis 5.000 Einheiten pro Jahr (abhängig von der Komplexität).
-
Geometrie: Standardisierte Lochbilder, Ausklinkungen oder komplexe Umformungen, die in einem Hub realisiert werden können.
-
Wiederholgenauigkeit: Höhere Anforderungen an die Maßhaltigkeit bei großen Losgrößen.
-
Sekundärprozesse: Wenn Lochen, Biegen und Prägen in einem Prozessschritt (Folgeverbund) kombiniert werden sollen.
Laser vs. Stanze im Vergleich
Laserschneiden
Keine Werkzeugkosten, hohe Flexibilität bei Prototypen und Kleinserien. Längere Zykluszeiten pro Teil und steigende Grenzkosten bei wachsenden Stückzahlen.
Blechstanzen
Initiale Werkzeuginvestition, dafür Zeit pro Bauteil auf wenige Sekunden reduziert – ideal für wiederkehrende Serien und integrierte Umformschritte.
Technische Parameter unserer Stanzfertigung
Unsere Fertigungskapazitäten sind auf die Anforderungen industrieller Baugruppen ausgelegt. Wir nutzen mechanische und hydraulische Pressen, um ein breites Spektrum an Werkstoffen und Materialstärken abzudecken.
| Parameter | Bereich / Spezifikation |
|---|---|
| Pressenkapazität | 50 t bis 500 t |
| Materialstärke | 0,5 mm bis 6,0 mm |
| Max. Bandbreite | Bis 600 mm |
| Materialien | DC01, S235, Edelstahl (1.4301, 1.4404), Aluminium (AlMg3, Al99), Kupfer, Messing |
| Toleranzklassen | DIN ISO 2768-m/k (je nach Werkzeugqualität) |
Die Wahl der Presse und der Werkzeugtechnologie erfolgt nach einer DFM-Analyse (Design for Manufacturing) durch unsere Ingenieure, um die Werkzeugkosten und Standzeiten für Ihr spezifisches Volumen zu optimieren.
Fertigungstechnologien und Werkzeugkonzepte
Die Effizienz beim Stanzen hängt maßgeblich von der Werkzeugwahl ab. PartsMake koordiniert die Konstruktion und Fertigung der Werkzeuge direkt in unserem Produktionsnetzwerk.
Folgeverbundwerkzeuge
Für komplexe Bauteile, die mehrere Bearbeitungsschritte erfordern, setzen wir Folgeverbundwerkzeuge ein. Das Blechband wird durch mehrere Stationen geführt, in denen nacheinander gestanzt, gebogen oder geprägt wird. Am Ende des Prozesses fällt das fertige Bauteil aus dem Werkzeug. Dies minimiert das Handling und garantiert eine hohe Prozessstabilität bei wiederkehrenden Serien.
Einlegewerkzeuge
Bei einfachen Geometrien oder sehr großen Bauteilen, die nicht in einem Bandprozess gefertigt werden können, nutzen wir Einlegewerkzeuge. Hierbei wird das zugeschnittene Platinenmaterial manuell oder mittels Roboter in das Werkzeug eingelegt.
Umformprozesse: Vom Lochen bis zum Ziehen
Über das reine Trennen hinaus ermöglichen unsere Anlagen die Integration von Umformschritten, um die Notwendigkeit nachgelagerter Montageprozesse zu reduzieren.
Lochen
Präzise Erzeugung von Bohrungen, Langlöchern oder Durchzügen für Gewinde.
Bördeln
Umformen von Kanten zur Versteifung oder zur Vorbereitung einer Schweißverbindung.
Ziehen
Realisierung von napfartigen Geometrien oder Gehäusetiefen durch Ziehprozesse.
Prägen
Einbringen von Logos, Positionsmarkierungen oder funktionellen Sicken zur Bauteilversteifung.
Qualitätsmanagement und Materialprüfung
Die Qualitätssicherung beginnt bei der Materialbeschaffung und endet beim finalen Prüfbericht. Wir stellen sicher, dass die produzierten Teile den spezifizierten technischen Anforderungen entsprechen.
-
Materialzeugnisse: Rückverfolgbarkeit nach DIN EN 10204 (2.2 oder 3.1).
-
Erstmusterprüfbericht (EMPB): Vollständige Vermessung nach Zeichnung vor Serienfreigabe.
-
Maßhaltigkeitsprüfung: Einsatz von CMM-Messmaschinen und optischen Messsystemen zur Kontrolle kritischer Funktionsmaße.
-
Oberflächenprüfung: Kontrolle der Entgratung und der Qualität von Beschichtungen (z. B. Pulverbeschichtung oder Verzinkung), sofern diese Teil des Projekts sind.
Ihr Weg zum Angebot
Für eine fundierte Kalkulation Ihres Stanzprojekts benötigen wir neben den CAD-Daten (vorzugsweise .STEP oder .IGES) und den technischen Zeichnungen (.PDF) folgende Informationen:
-
1
Jahresbedarf oder Losgröße: Um das wirtschaftlichste Werkzeugkonzept zu bestimmen.
-
2
Materialspezifikation: Werkstoffbezeichnung und Materialstärke.
-
3
Oberflächenanforderungen: Unbehandelt, entgratet oder mit spezifischer Beschichtung.
-
4
Prüfanforderungen: Informationen zu kritischen Maßen oder geforderten Prüfprotokollen.
Anfrage für Stanzteile
Teilen Sie uns Ihre Projektanforderungen mit – wir melden uns mit einer technischen Einschätzung.