Senkerodieren: Hochpräzise Fertigung für komplexe Kavitäten und Formen
Wenn mechanische Fräsprozesse an ihre Grenzen stoßen – etwa bei sehr tiefen Kavitäten, extrem scharfen Innenradien oder gehärteten Werkstoffen – ist das Senkerodieren (EDM) das Verfahren der Wahl. PartsMake unterstützt Maschinenbauer, Werkzeugmacher und Entwicklungsabteilungen bei der Herstellung hochkomplexer Bauteile, die durch konventionelle Zerspanung nicht wirtschaftlich oder technisch realisierbar sind.
Warum Senkerodieren bei komplexen Bauteilen?
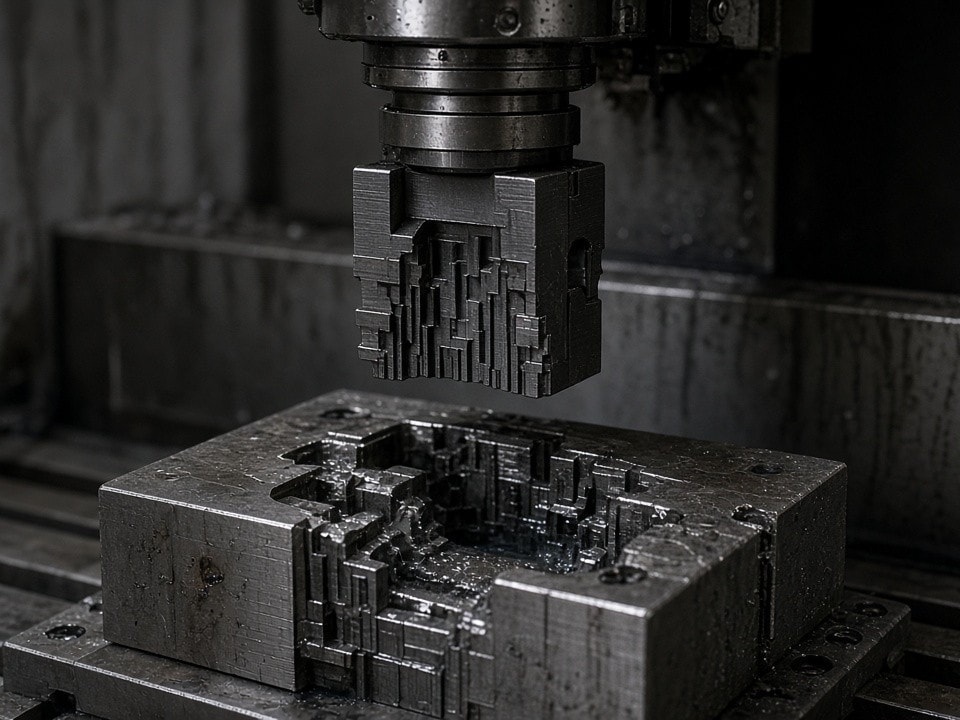
Das Senkerodieren arbeitet berührungslos durch elektrische Entladungen zwischen einer Elektrode und dem Werkstück. Dieser Prozess bietet spezifische Vorteile für technische Komponenten.
Gehärtete Werkstoffe
Bearbeitung von Materialien nach der Wärmebehandlung ohne mechanische Spannungen im Werkstück.
Komplexe Innengeometrien
Herstellung von Formen, die mit rotierenden Werkzeugen aufgrund von Kollisionsgefahr oder mangelnder Zugänglichkeit nicht erreichbar sind.
Scharfe Innenkanten
Erzeugung von geometrisch präzisen Ecken und Kanten mit minimalen Radien, kritisch für Passungen oder Spritzgussformen.
Keine mechanische Belastung
Da keine Schnittkraft auf das Werkstück einwirkt, können auch filigrane Strukturen verzugsfrei bearbeitet werden.
Technische Parameter und Leistungsdaten
Wir koordinieren den gesamten Prozess – von der Elektrodenkonstruktion bis zum fertigen Bauteil. Unser Fokus liegt auf der wirtschaftlichen Umsetzung Ihrer Zeichnungsteile, ob Einzelteile für den Prototypenbau oder wiederkehrende Serienbauteile.
Für eine erste technische Einschätzung Ihrer Anfrage finden Sie hier unsere typischen Spezifikationen. Die tatsächlichen Werte hängen von Geometrie, Bauteilvolumen und Spülbedingungen ab.
| Parameter | Leistungsbereich |
|---|---|
| Elektrodenmaterial | Kupfer (hohe Oberflächengüte), Graphit (hohe Abtragsleistung) |
| Min. Innenradius | bis zu 0,1 mm (abhängig von der Geometrie) |
| Max. Kavitätentiefe | Abhängig von Bauteilvolumen und Spülbedingungen |
| Fertigungstoleranz | ± 0,01 mm bis ± 0,02 mm (Standard) |
| Oberflächenrauheit (Ra) | 0,4 µm – 3,2 µm |
| Werkstückgrößen | Von Kleinteilen bis zu mittleren Formplatten |
Wahl des Elektrodenmaterials: Kupfer vs. Graphit
Die Wahl des Elektrodenmaterials beeinflusst sowohl die Kosten als auch das Ergebnis. Unsere Ingenieure wählen das Material basierend auf Ihren Anforderungen.
Kupfer
Ideal für Bauteile, die eine sehr hohe Oberflächengüte und filigrane Details erfordern. Kupfer bietet eine hohe Stabilität bei der Bearbeitung scharfer Kanten.
- – Hohe Oberflächengüte
- – Filigrane Details und scharfe Kanten
Graphit
Bevorzugt bei großen Materialabtragsvolumina und tiefen Kavitäten. Es ermöglicht eine schnellere Bearbeitung und ist thermisch stabiler, was die Elektrodenstandzeit erhöht.
- – Große Abtragsvolumina, tiefe Kavitäten
- – Höhere Elektrodenstandzeit
Wir analysieren Ihre CAD-Daten vor Produktionsbeginn, um die wirtschaftlichste Elektrodenstrategie für Ihr Projekt festzulegen.
Prozessintegration: Von der DFM-Prüfung zum fertigen Teil
Das Senkerodieren ist selten ein isolierter Prozess. In der Praxis ist es meist ein Schritt in einer Prozesskette, die wir für Sie koordinieren.
-
Schritt 1
Fräsen
Vorbearbeitung
-
Schritt 2
Wärmebehandlung
Härten des Werkstoffs
-
Schritt 3
Senkerodieren
Kavitäten und Formen
-
Schritt 4
Oberflächenfinish
Feinbearbeitung
-
Schritt 5
CMM-Prüfung
Maßhaltigkeit
Durch die Kombination dieser Schritte vermeiden Sie Schnittstellenprobleme und Lieferverzögerungen. Wir prüfen Ihre CAD-Daten auf DFM-Aspekte (Design for Manufacturing), um sicherzustellen, dass die EDM-Prozesse effizient und maßhaltig ablaufen. Sie erhalten ein Bauteil, das direkt in Ihre Baugruppe oder Ihr Werkzeug montiert werden kann.
Qualitätsprüfung und Dokumentation
Präzision bedeutet für uns Nachvollziehbarkeit. Jedes Bauteil durchläuft eine definierte Qualitätskontrolle.
Maßhaltigkeit
Prüfung kritischer Funktionsmaße mittels CMM (3D-Koordinatenmessgerät) oder optischer Messsysteme.
Rauheitsprüfung
Kontrolle der spezifizierten Oberflächengüte (Ra/Rz).
Prüfprotokoll
Auf Wunsch erhalten Sie FAI-Berichte (First Article Inspection) oder Messprotokolle zu jeder Lieferung.
So erhalten Sie Ihr Angebot
Für eine schnelle Kalkulation Ihres Projekts benötigen wir lediglich Ihre technischen Unterlagen. Senden Sie Ihre CAD-Daten und Zeichnungen direkt an uns – wir prüfen die Machbarkeit und unterbreiten Ihnen einen Vorschlag für die effizienteste Fertigungslösung.
- CAD-Daten: Senden Sie uns Ihre STEP- oder IGES-Daten.
- Zeichnung: Eine PDF-Zeichnung mit Angaben zu Toleranzen, Oberflächenanforderungen und Material.
- Anforderungsliste: Menge und eventuelle Sekundärprozesse (z. B. Härten, Beschichten).
E-Mail:
Telefon:
Standort: