Industrieller SLS-3D-Druck für funktionale Nylon-Bauteile
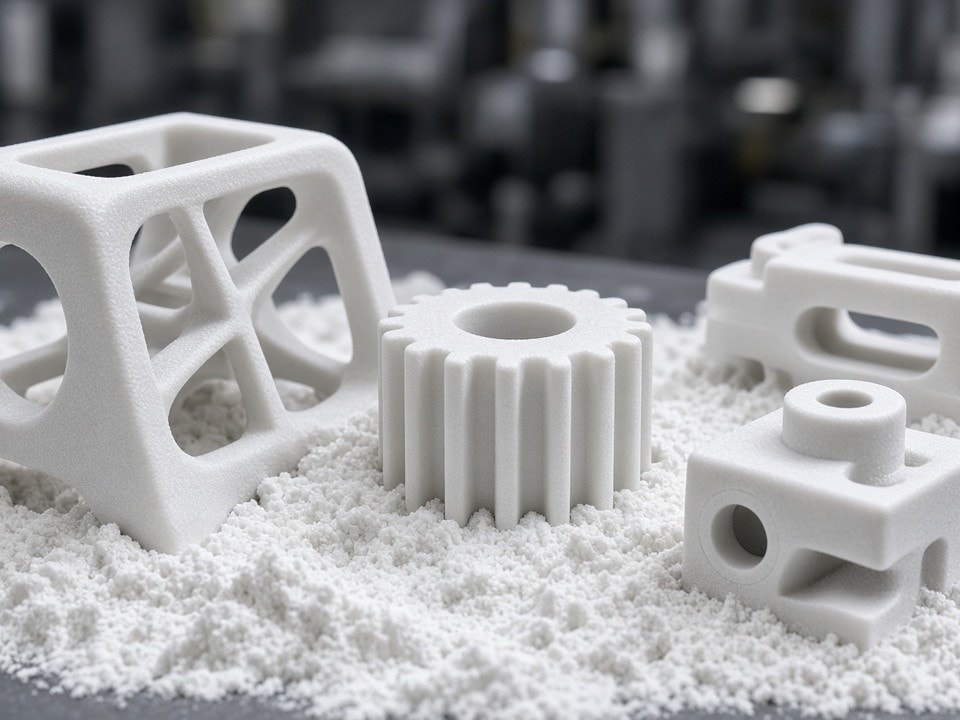
Das selektive Lasersintern (SLS) ist das bevorzugte additive Fertigungsverfahren, wenn Kunststoffbauteile nicht nur optisch ansprechend, sondern mechanisch belastbar sein müssen. Im Gegensatz zu Verfahren wie FDM entfällt beim SLS die Notwendigkeit von Stützstrukturen, da das umliegende Pulverbett das Bauteil während des gesamten Druckprozesses stützt.
Dies ermöglicht komplexe Geometrien, innenliegende Kanäle und bewegliche Baugruppen, die mit spanenden Verfahren oder Spritzguss in kleinen Stückzahlen technisch oder wirtschaftlich nicht umsetzbar wären. Bei PartsMake nutzen wir industrielle SLS-Anlagen, um für deutsche Maschinenbau- und Robotikunternehmen serienreife Komponenten aus Polyamiden (PA) zu fertigen.
Warum SLS für industrielle Bauteile?
Für technische Anwendungen steht die Funktionalität im Vordergrund. SLS bietet hierbei spezifische Vorteile gegenüber anderen Fertigungsmethoden.
Keine Stützstrukturen
Da das unverbrauchte Pulver das Bauteil stützt, können komplexe Hohlräume, Hinterschneidungen und komplexe Wandstrukturen ohne Nacharbeit zur Entfernung von Supports gefertigt werden.
Isotrope Eigenschaften
Im Vergleich zu schichtbasierten Verfahren wie FDM weisen SLS-Teile eine hohe mechanische Festigkeit in alle Richtungen auf, was sie für Funktionsbauteile unter Last geeignet macht.
Geometrische Freiheit
Es können Baugruppen in einem Druckjob gefertigt werden, die bereits voll beweglich sind, zum Beispiel Scharniere oder Zahnradgetriebe.
Wiederholbarkeit
Durch definierte Prozessparameter im Pulverbett erreichen wir eine konsistente Qualität, die für die Kleinserienfertigung essenziell ist.
Materialübersicht und technische Spezifikationen
Die Wahl des richtigen Werkstoffs entscheidet über die Lebensdauer und Belastbarkeit Ihres Bauteils. In unserer Fertigung konzentrieren wir uns auf bewährte technische Kunststoffe.
| Eigenschaft | PA12 (Standard) | PA11 (Duktil) | PA12-GF (Glaskugeln) |
|---|---|---|---|
| Zugfestigkeit | ca. 45–50 MPa | ca. 48 MPa | ca. 60–70 MPa |
| Bruchdehnung | ca. 15–20 % | ca. 30–40 % | ca. 4–6 % |
| Genauigkeit | ± 0,2 mm | ± 0,2 mm | ± 0,3 mm |
| Min. Wandstärke | 0,8 mm | 1,0 mm | 1,0 mm |
| Schichtstärke | 100–120 µm | 100–120 µm | 120 µm |
| Hauptvorteil | Beste Allround-Eigenschaften | Hohe Schlagzähigkeit | Hohe Steifigkeit & Wärmeformbeständigkeit |
Wirtschaftlichkeit durch Nesting in der Kleinserie
Einer der größten Kostenvorteile des SLS-Verfahrens ist die Möglichkeit des „Nesting“. Da Bauteile im Pulverbett frei positioniert werden können, nutzen wir den gesamten Bauraum optimal aus. Anstatt jedes Teil einzeln zu kalkulieren, füllen wir den Bauraum mit mehreren Aufträgen oder identischen Teilen einer Serie.
- Skalierbare Kosten: Die Stückkosten sinken signifikant, sobald die Losgröße von 1 auf 10, 50 oder 100 Teile steigt.
- Keine Werkzeugkosten: Im Vergleich zum Spritzguss entfallen die hohen Investitionen für Formwerkzeuge, was SLS zur wirtschaftlichsten Lösung für Prototypen und Kleinserien macht.
- Schnelle Iterationen: Konstruktionsanpassungen können direkt in das nächste Drucklayout einfließen, ohne dass Werkzeuge modifiziert werden müssen.
1
Einzelteil
10
Kleinserie
50
Serie
100
Losgröße
Prozesskontrolle: Von der Datenprüfung bis zur Auslieferung
Qualität beginnt bei uns vor dem eigentlichen Druckprozess. Jede CAD-Datei wird auf ihre Eignung für den SLS-Prozess geprüft.
-
1
DFM-Prüfung
Wir prüfen Wandstärken, kritische Toleranzen und die thermische Stabilität Ihrer Geometrie.
-
2
Positionierung
Wir berechnen die optimale Ausrichtung im Bauraum, um Verzug zu minimieren und die Oberflächenqualität an kritischen Funktionsflächen zu maximieren.
-
3
Druckprozess
Überwachung der Temperaturprofile im Bauraum, um kristalline Konsistenz zu gewährleisten.
-
4
Nachbearbeitung
Nach dem Auspacken und Entpulvern bieten wir Standard-Strahlen (Glasperlenstrahlen) an, um eine gleichmäßige, matte Oberfläche zu erzeugen. Auf Wunsch ergänzen wir dies durch Infiltration, Gleitschleifen oder Einfärben.
Wann ist SLS die richtige Wahl?
Wir empfehlen SLS besonders für Projekte, bei denen Spritzguss aufgrund der Stückzahl zu teuer ist oder CNC-Bearbeitung aufgrund der Geometrie (z. B. Hinterschneidungen) nicht möglich ist.
Funktionsprototypen
Bauteile, die unter realen Bedingungen getestet werden müssen, zum Beispiel Gehäuse für Sensoren, Halterungen, Lüftungskanäle.
Kleinserien
Endnutzer-Bauteile für Maschinen, bei denen eine jährliche Abnahmemenge von 50 bis 500 Stück wirtschaftlich sinnvoll ist.
Komplexe Baugruppen
Teile, die als ein Stück gedruckt werden sollen, um Montageaufwand zu reduzieren.
Prüfvorrichtungen
Individuelle Greifer oder Montagehilfen für die Fertigungslinie.
Ihr Weg zum Angebot
Um eine präzise Kalkulation für Ihre SLS-Bauteile zu erhalten, senden Sie uns Ihre CAD-Daten (vorzugsweise STEP oder STL). Bitte geben Sie bei Ihrer Anfrage folgende Informationen an, damit wir die Machbarkeit direkt bewerten können.
- Materialanforderung: zum Beispiel Standard PA12 oder verstärkte Variante
- Anzahl der Teile: für die Kalkulation der Nesting-Vorteile
- Kritische Funktionsmaße: wo liegen Toleranzen, wo sind Passungen
- Einsatzumgebung: thermische Belastung, chemischer Kontakt
Unsere Anwendungstechniker prüfen Ihre Daten und melden sich zeitnah mit einem technischen Feedback und einem Angebot bei Ihnen.