Bohrerodieren: Präzise Bohrungen in gehärteten Werkstoffen
Beim Bohren von gehärteten Werkzeugstählen, Inconel oder Titan stoßen mechanische Verfahren oft an ihre Grenzen. Die Standzeit der Werkzeuge sinkt rapide, und die Gefahr von Maßabweichungen durch Werkzeugdruck steigt. Das Bohrerodieren (Small Hole EDM) bietet hier eine prozesssichere Alternative.
PartsMake unterstützt deutsche Maschinenbauer und Werkzeugmacher bei der Fertigung von Startlöchern für das Drahterodieren sowie bei der Einbringung von präzisen Mikrobohrungen in schwer zerspanbare Materialien. Wir liefern keine Standardlösungen, sondern fertigen nach Ihren spezifischen Zeichnungsvorgaben – vom Einzelteil bis zur Kleinserie.
Unsere Fertigungskompetenz im Bohrerodieren
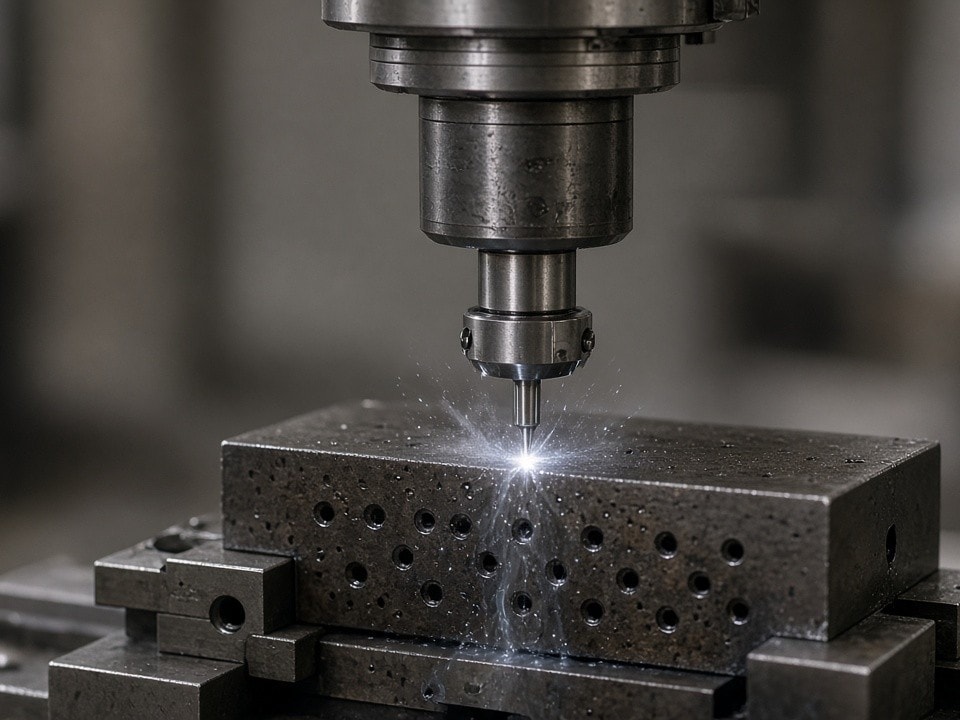
Wir nutzen das funkenerosive Bohren, um leitfähige Materialien unabhängig von deren Härte zu bearbeiten. Da das Verfahren thermisch und nicht mechanisch arbeitet, treten keine Schnittkräfte auf. Das bedeutet: Keine Verformung dünnwandiger Bauteile und keine mechanische Spannung im Werkstück.
Unsere Anlagen sind darauf ausgelegt, Bohrungen mit hoher Positionsgenauigkeit und Oberflächengüte zu fertigen. Wir koordinieren dabei den gesamten Prozess – von der ersten DFM-Prüfung (Design for Manufacturing) Ihrer CAD-Daten bis hin zur abschließenden Qualitätskontrolle.
Technische Spezifikationen
- Bohrdurchmesser
- 0,3 mm – 3,0 mm
- Maximale Bauteildicke
- Bis 300 mm (abhängig vom Durchmesser)
- Toleranz
- ±0,02 mm (abhängig von Geometrie und Tiefe)
- Werkstoffe
- Gehärteter Stahl, Inconel, Titan, Hartmetall, Edelstahl, Hastelloy
- Oberflächengüte
- Ra 0,8 – 3,2 µm
- Positionsgenauigkeit
- ±0,05 mm
Die Übersicht gibt einen Anhaltspunkt. Für abweichende Anforderungen prüfen wir gerne die Machbarkeit anhand Ihrer technischen Zeichnungen.
Anwendungsbereiche für Ihre Bauteile
Unsere Kunden setzen das Bohrerodieren vor allem dort ein, wo konventionelle Zerspanung unwirtschaftlich oder technisch nicht umsetzbar ist.
Startlöcher für das Drahterodieren
Präzise Durchgangsbohrungen als Startpunkt für den Drahterodierprozess, auch in bereits gehärteten Werkzeugplatten.
Turbinenteile
Einbringung von Kühlbohrungen in hochwarmfesten Legierungen wie Inconel.
Düsen und Filter
Fertigung von Mikrobohrungen für Strömungsanwendungen, bei denen Gratfreiheit und Maßhaltigkeit essenziell sind.
Werkzeug- und Formenbau
Bohrungen für Auswerferstifte, Temperierkanäle oder Entlüftungsbohrungen in Spritzgussformen.
Warum PartsMake für Ihre EDM-Projekte?
Wir verstehen uns als verlängerte Werkbank für deutsche Ingenieure und Einkäufer. Wenn Sie Bauteile mit komplexen Anforderungen an die Werkstoffhärte oder Bohrungstiefe haben, bieten wir Ihnen:
Prozessintegration
Wir betrachten das Bohrerodieren nicht isoliert. Wenn Ihr Bauteil zusätzlich CNC-gefräst, geschliffen oder einer Wärmebehandlung unterzogen werden muss, koordinieren wir diese Schritte als Gesamtprojekt. Sie erhalten ein fertiges Bauteil aus einer Hand.
DFM-Prüfung vor Produktionsstart
Bevor wir eine Maschine rüsten, prüfen wir Ihre CAD-Daten auf Fertigbarkeit. Wir geben Ihnen Rückmeldung zu kritischen Aspekten wie dem Aspektverhältnis (Bohrtiefe zu Durchmesser) oder der Zugänglichkeit der Bohrung.
Dokumentierte Qualität
Wir liefern nicht nur die Teile, sondern auch die notwendigen Prüfberichte. Bei Bedarf erstellen wir Messprotokolle für Durchmesser, Tiefe und Position, um die Konformität mit Ihren Spezifikationen zu belegen.
Ablauf Ihrer Anfrage
Wir haben den Prozess für technische Einkäufer und Konstrukteure auf Effizienz ausgelegt. Um eine fundierte Kalkulation und Machbarkeitsprüfung zu erhalten, benötigen wir von Ihnen:
-
1
CAD-Daten
STEP, IGES oder native Formate
-
2
Technische Zeichnung
Mit Angabe der Toleranzen, Rauheitsanforderungen und kritischen Maße
-
3
Werkstoffangabe
Genaue Materialbezeichnung (z. B. 1.2343 ESU, Inconel 718)
-
4
Stückzahl
Prototyp, Kleinserie oder wiederkehrender Bedarf
Jetzt Machbarkeit für Ihr Bauteil prüfen
Sie haben ein Bauteil mit hohen Anforderungen an die Bohrungspräzision oder arbeiten mit schwer zerspanbaren Materialien? Senden Sie uns Ihre Unterlagen für eine technische Prüfung.
Zeichnung hochladen & Angebot anfordernHäufige Fragen zum Bohrerodieren
Antworten auf die wichtigsten technischen Fragen unserer Kunden.
Wir bearbeiten alle leitfähigen Werkstoffe, darunter gehärteter Stahl, Inconel, Titan, Hartmetall, Edelstahl und Hastelloy. Da das Verfahren thermisch arbeitet, ist die Werkstoffhärte kein limitierender Faktor.
Das erreichbare Aspektverhältnis (Bohrtiefe zu Durchmesser) hängt von Durchmesser, Werkstoff und Geometrie ab. Wir prüfen Ihre konkrete Anforderung im Rahmen der DFM-Prüfung anhand Ihrer CAD-Daten.
Ja. Wir fertigen präzise Durchgangsbohrungen als Startpunkt für den Drahterodierprozess – auch in bereits gehärteten Werkzeugplatten, wo konventionelles Bohren nicht mehr wirtschaftlich ist.
Wir erreichen Toleranzen von ±0,02 mm abhängig von Geometrie und Tiefe sowie eine Positionsgenauigkeit von ±0,05 mm. Die Oberflächengüte liegt im Bereich Ra 0,8 – 3,2 µm.